Металл ДИНСЕНКомпания специализируется в области металлообработки и производства изделий из нержавеющей стали. Она обладает высокой квалификацией в различных процессах металлообработки и достигла значительных результатов в исследованиях, разработках и производстве крепежных изделий из нержавеющей стали, зажимов, соединений, муфт, труб и фитингов и т.д. Компания поставляет на рынок высококачественную и разнообразную металлопродукцию и заслужила хорошую репутацию в отрасли благодаря высокому качеству продукции и изысканному мастерству.
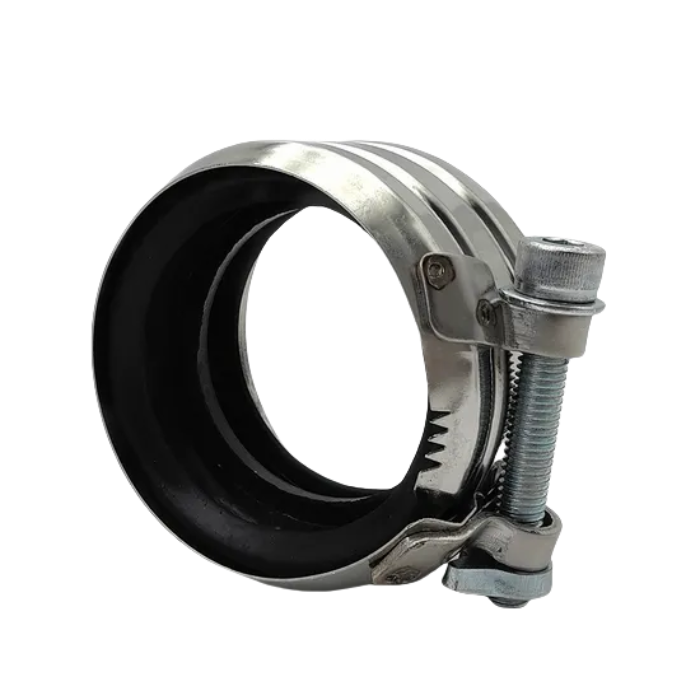
Обработка металла, на примере зажимных изделий.
1. Сырье
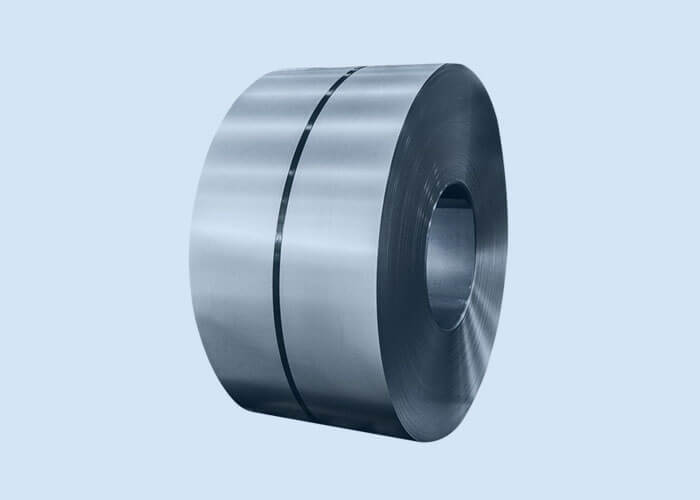
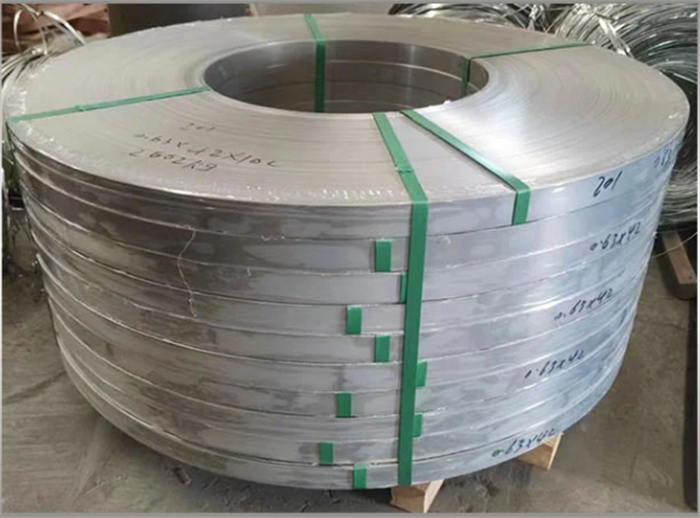
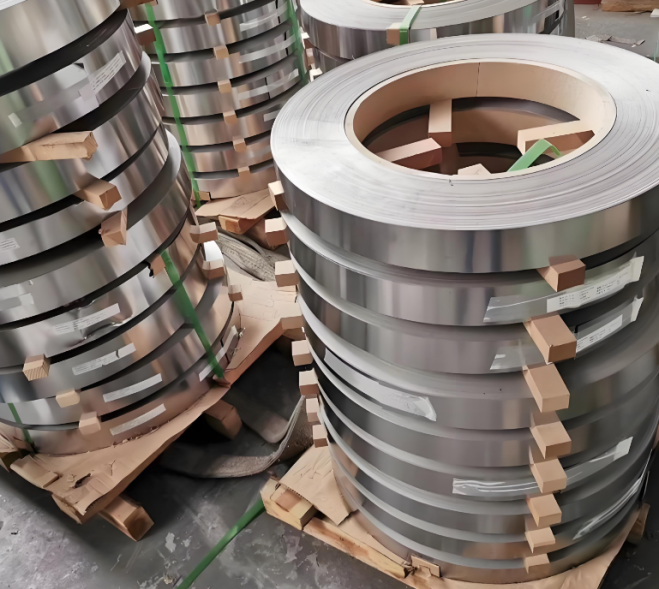
Выбор сырья: Обычно используются нержавеющая сталь (например, 304, 316), углеродистая сталь (Q235) или оцинкованная стальная лента, выбор которых зависит от требований к коррозионной стойкости, прочности и стоимости.
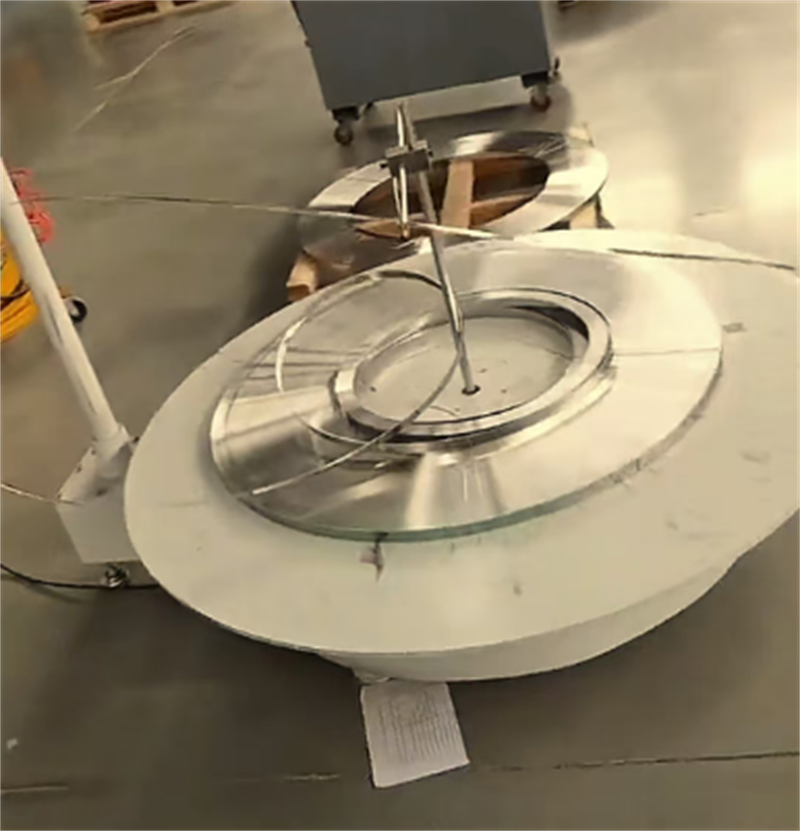
Продольная резка стальной полосы: толстая стальная полоса разрезается на необходимую ширину (например, 10 мм, 12 мм) с помощью продольно-резательного станка для обеспечения точности размеров и ровности кромок.
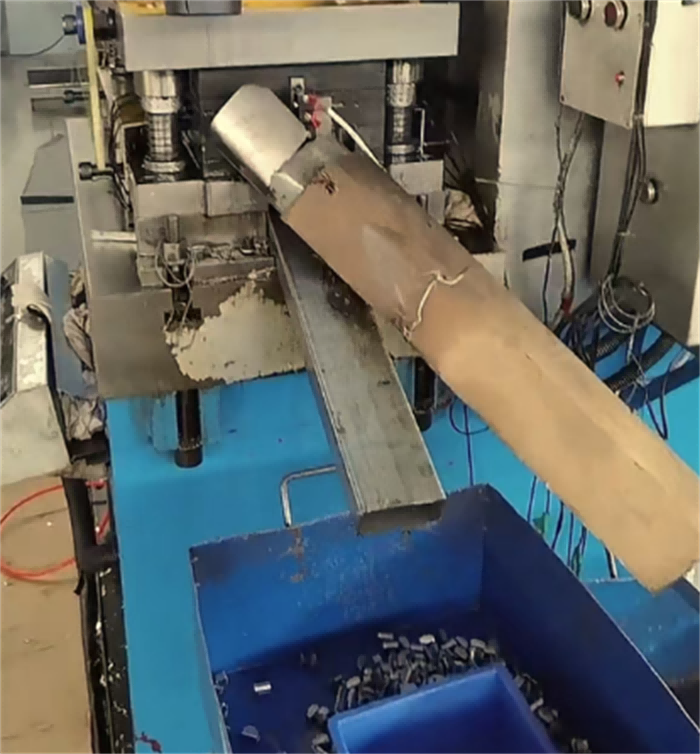
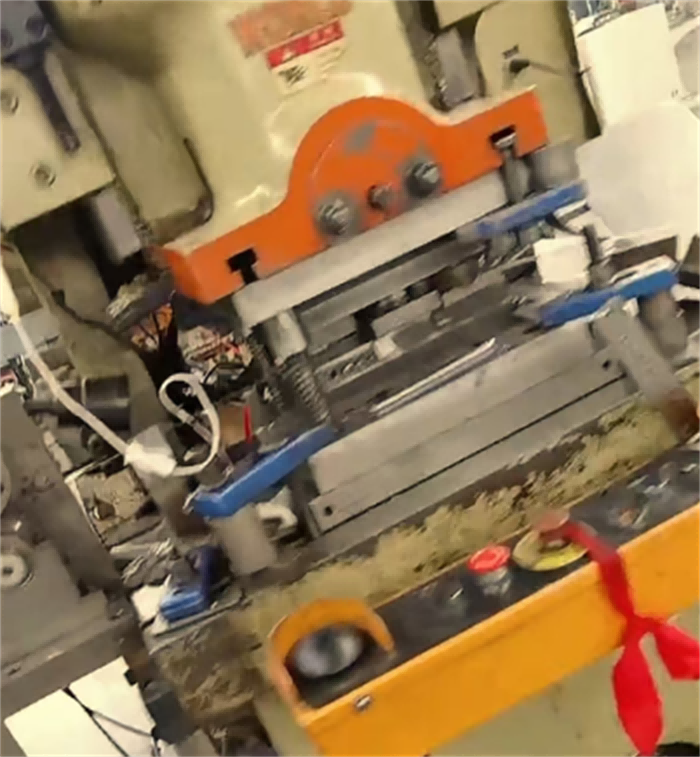
2. Штамповка
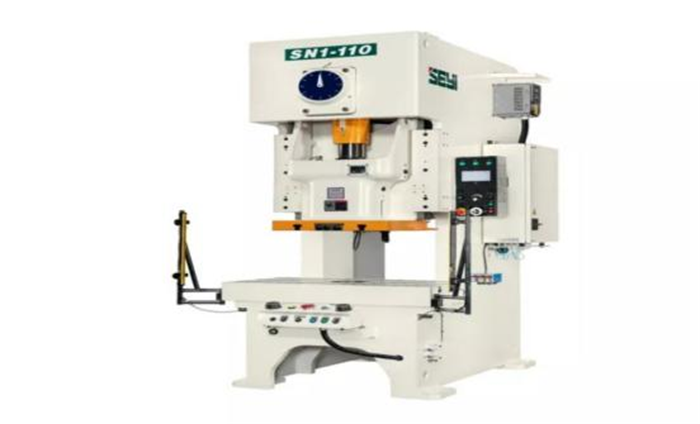
Конструкция штамповочного штампа: штамп проектируется в соответствии с типом зажимного устройства (например, червячного типа, болтового типа) для вырубки корпуса зажимного устройства (стальной ленты), стопорного ушка, резьбового отверстия и других элементов.
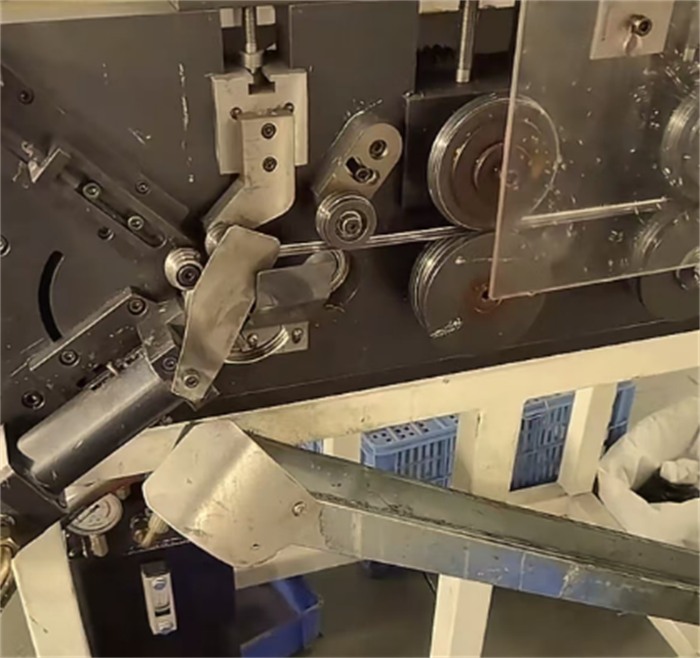
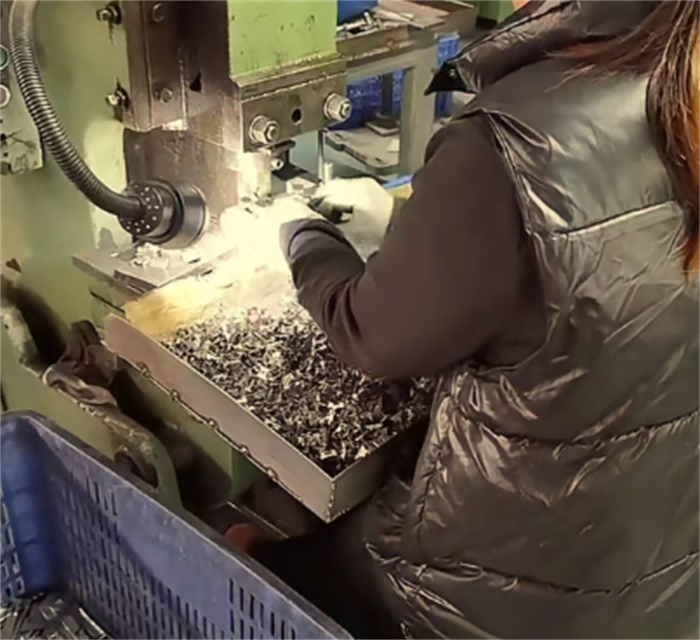
Штамповка стальной ленты: с помощью пуансона и непрерывной матрицы стальная лента штампуется в кольцевую ленту с зубчатым рисунком (для повышения трения), а затем обрабатывается механизм запирания (например, канавки для червячной передачи или отверстия для болтов).
3. Сварка
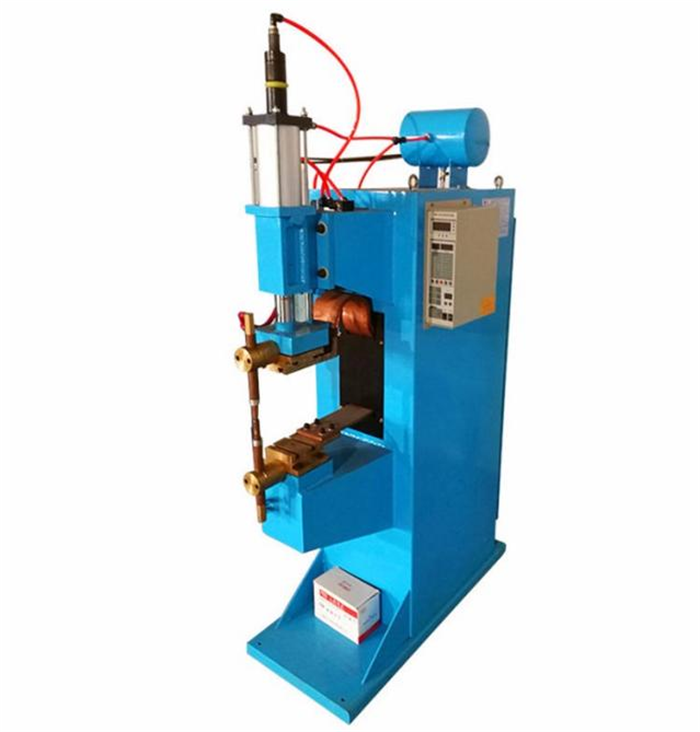
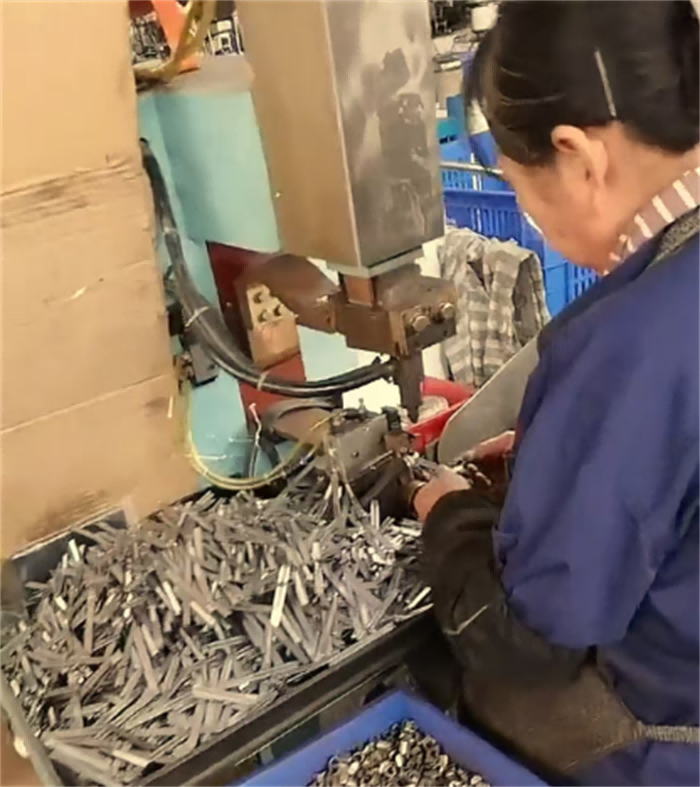
Точечная сварка/лазерная сварка: фиксирующий механизм (например, червячное седло, основание болта) приваривается и крепится к стальной полосе для обеспечения прочности и отсутствия заусенцев в сварном шве.
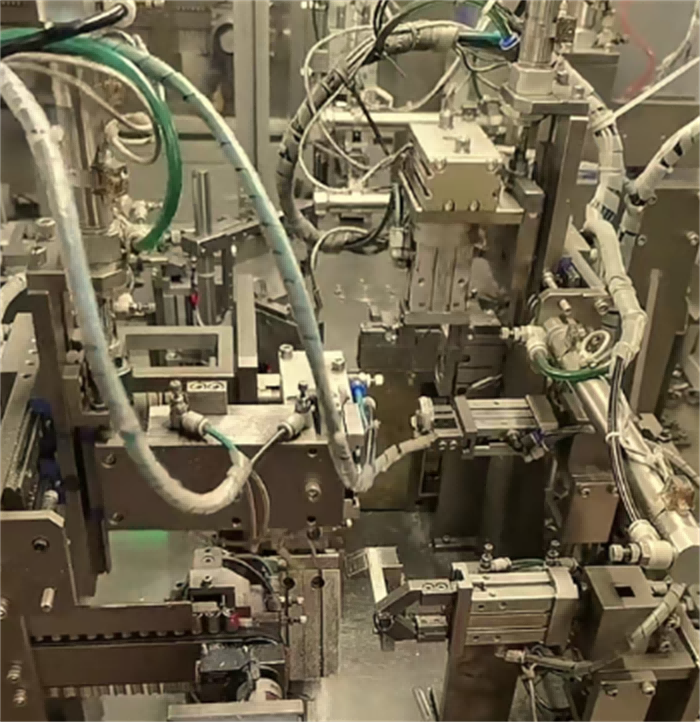
Автоматизированная сварка: Высокоточные зажимные устройства свариваются роботизированным лазером для повышения эффективности и стабильности.
4. Обработка поверхности
Гальваническое покрытие/напыление: Материалы из углеродистой стали нуждаются в обработке для предотвращения ржавчины, например, цинкованием (белый цинк, цветной цинк), никелированием или напылением эпоксидной смолы.
Пассивационная обработка: Хомуты из нержавеющей стали подвергаются пассивации путем травления для повышения коррозионной стойкости.
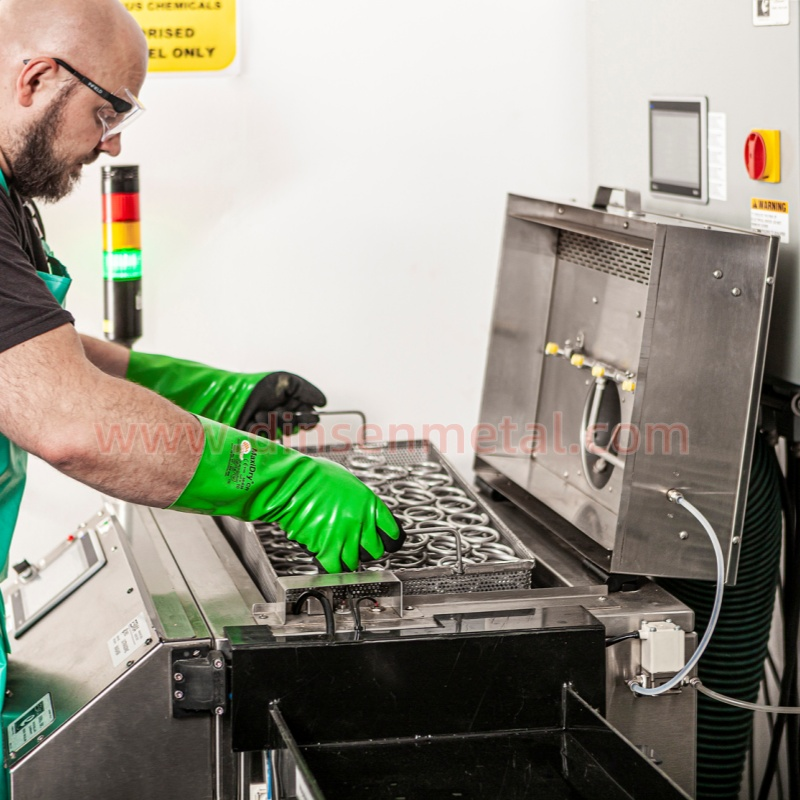
Пассивационная обработка
5. Сборка и фиксация
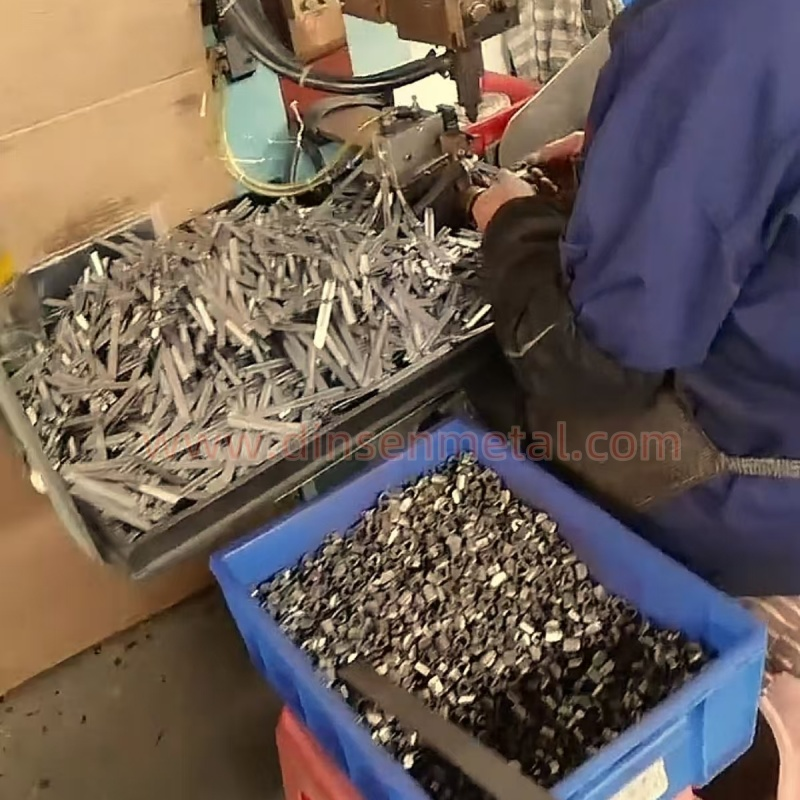
Червячный зажим: установить червячный редуктор, закрепить посадочное место червяка заклепками или сваркой для обеспечения плавного вращения.
Болтовой зажимной механизм: просверлить и нарезать резьбу в отверстиях на обоих концах стальной ленты, установить болты и гайки, а также откалибровать точность соответствия резьбы.
6. Контроль качества
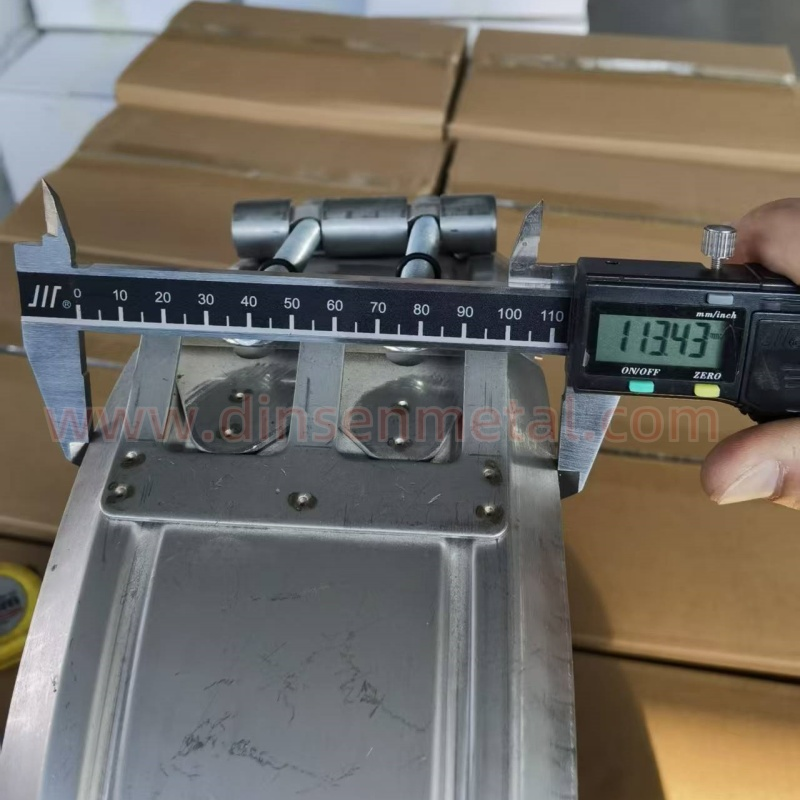
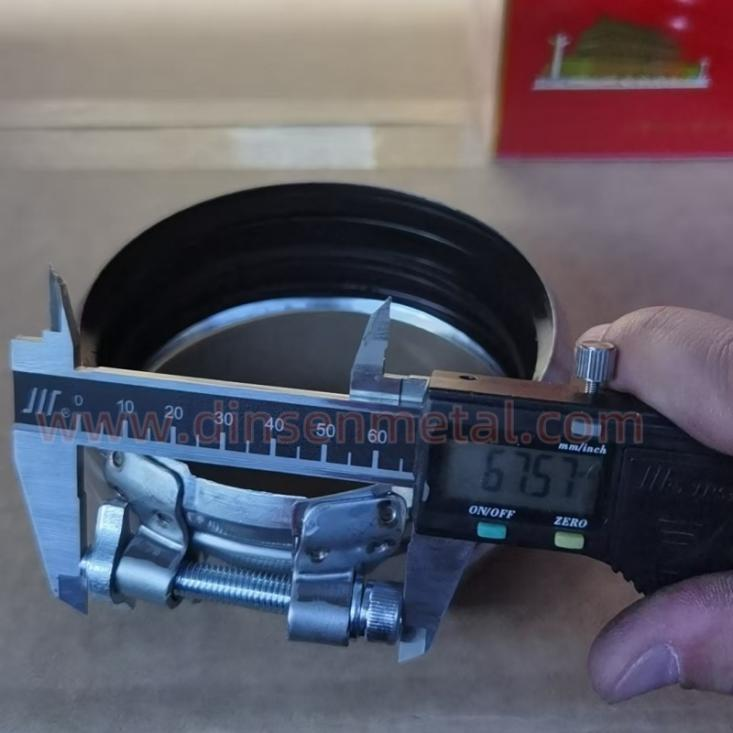
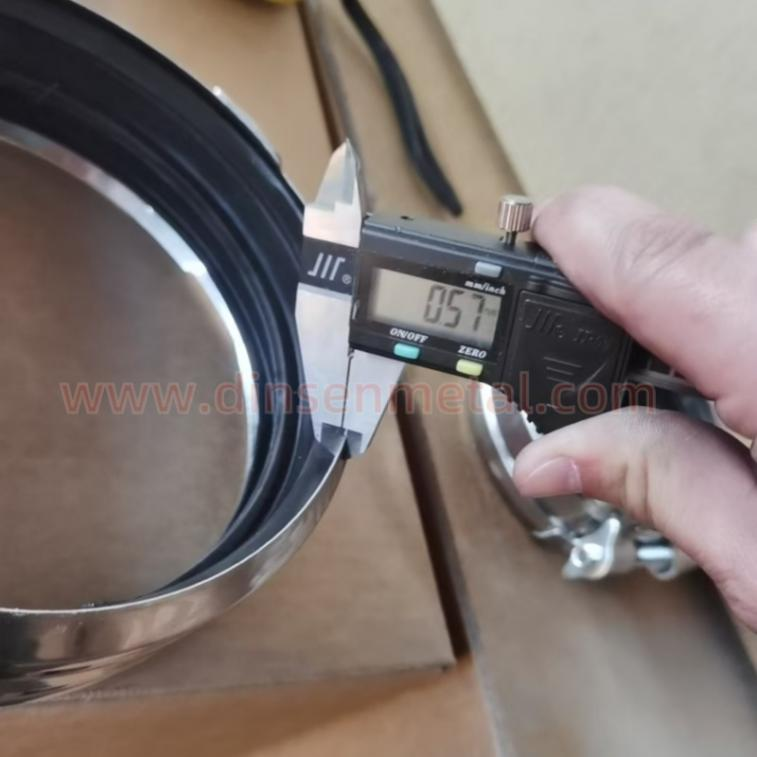
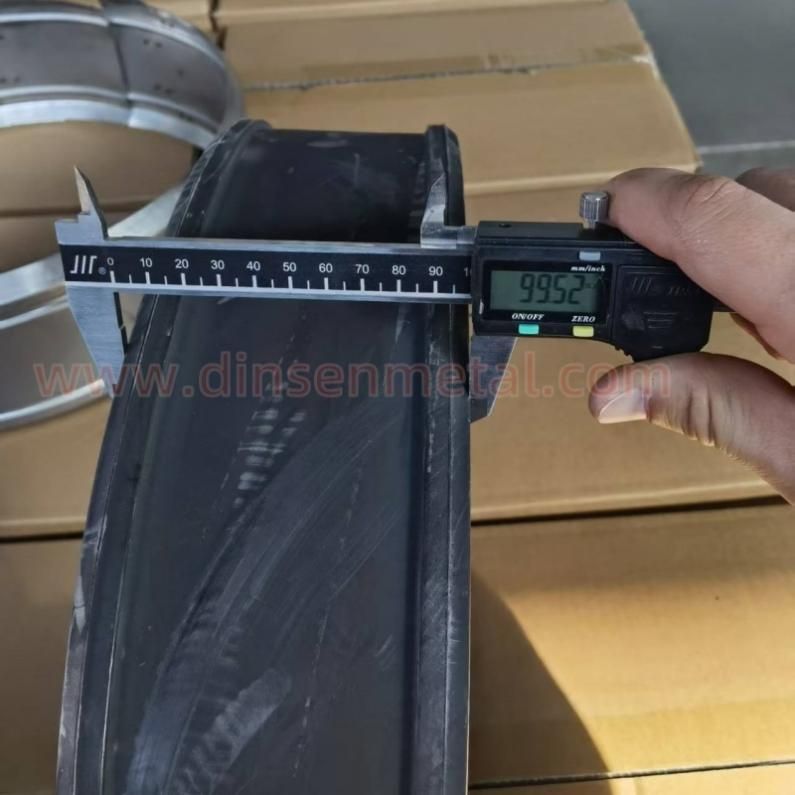
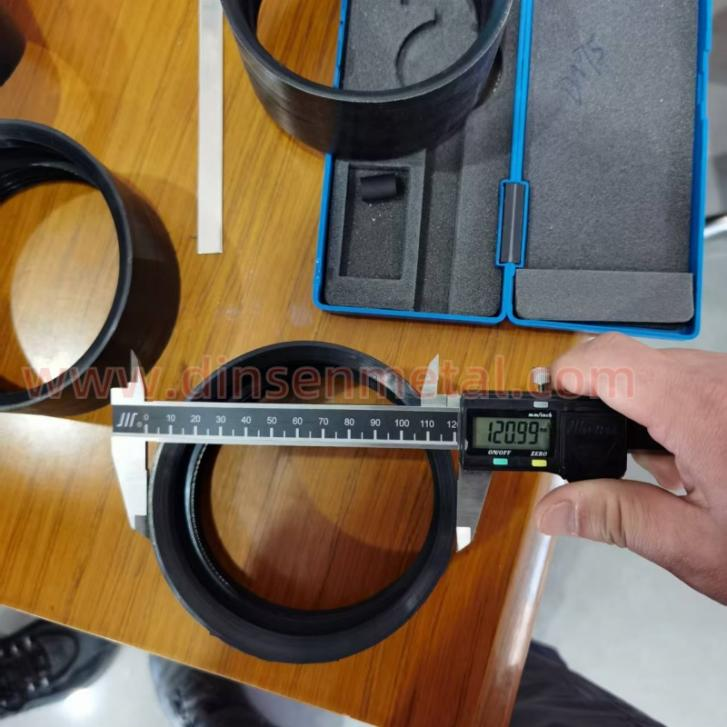
Определение размеров: с помощью штангенциркуля и проектора измерьте внутренний диаметр зажимного устройства, толщину стальной ленты и положение запорного механизма.
Испытание на прочность: Используйте машину для испытаний на растяжение, чтобы проверить усилие зажима горловины (например, предел прочности на растяжение ≥ 500 МПа) и долговечность запирающего механизма.
Испытание на коррозионную стойкость: испытание солевым туманом (например, 48-96 часов) для проверки эффективности покрытия или пассивации.
7. Упаковка
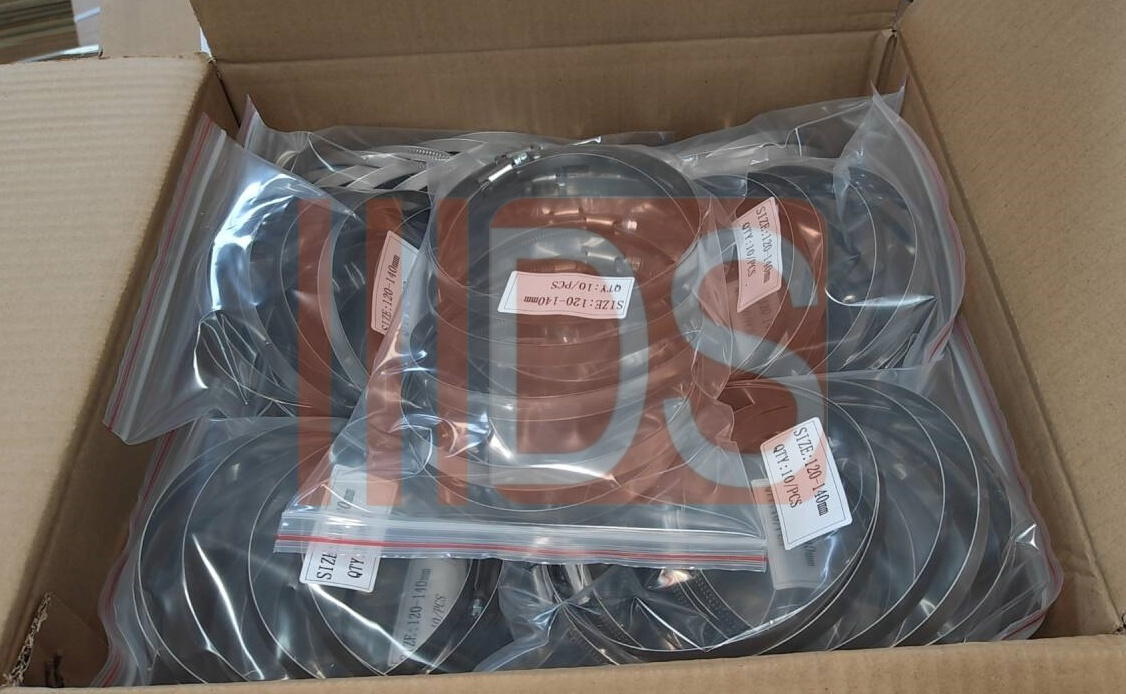
Упаковка в картонные коробки или герметичные пластиковые пакеты для предотвращения ржавления во время транспортировки и хранения.
Классификация и идентификация: Упаковать в соответствии со спецификацией и материалом, а также указать модель, партию и дату производства.